
Nakon što se precizne granitne komponente završe brušenjem, visoka točnost se ne može postići jednostavnim izravnim sastavljanjem. Pomak mjerila i oštećenja zbog ravnosti koja se javljaju tijekom cijele faze sastavljanja stroja u mnogim projektima često nisu uzrokovana nedovoljnom kvalitetom samog kamena, već nepravilnim postupcima prilikom sastavljanja. Za razliku od čelika i lijevanog željeza, granit ima visoku krhkost i osjetljivost na koncentrirana lokalna opterećenja. Njegova referentna radna površina doseže nanorazinu preciznosti; svako neprimjereno stezanje, neravnomjerna sila ili nepažljivo čišćenje mogu dovesti do nepovratnog gubitka točnosti.
Priprema prije montaže prvi je korak koji mnogi inženjeri lako previde. Montažni radovi ne bi trebali započeti odmah nakon raspakiranja. Granitna komponenta mora se nalaziti unutar radionice za montažu radi izjednačavanja temperature kako bi temperatura kamena u potpunosti odgovarala temperaturi okoline. Ako postoji temperaturna razlika između kamena i okoline, sporo toplinsko širenje i skupljanje nakon montaže stvorit će skriveno naprezanje unutar cijelog stroja. Također je potrebno temeljito čišćenje. Nemojte brisati referentne površine običnom pamučnom pređom ili tvrdim strugačima. Ostaci krhotina i metalnih čestica prašine na površinama za spajanje bit će utisnuti u površinu tla nakon pričvršćivanja, ostavljajući trajne ogrebotine i oštećujući referentnu ravninu. ZHHIMG uz isporučene proizvode nudi poseban potrošni materijal za čišćenje i upute za uporabu kako bi se izbjegli takvi rani rizici.
Rješenja za pozicioniranje i stezanje ključne su kontrolne točke za montažu granita. Kruti pričvrsni elementi nikada se ne smiju koristiti za čvrsto stezanje bočnih rubova kamena ili izravno referentnih radnih površina. Granit se može pohvaliti izvrsnom otpornošću na kompresiju, ali slabom otpornošću na smicanje i udarce. Snažno stezanje u jednoj točki lako pokreće nevidljive mikropukotine koje se s vremenom postupno šire i uzrokuju referentne deformacije. Zrele industrijske prakse usvajaju mekane kontaktne nosače s ravnomjerno raspoređenim višetočkastim potpornim strukturama za raspršivanje opterećenja, održavajući granit u slobodnom i opuštenom stanju bez uvođenja dodatnog naprezanja pri montaži. Položaj svih potpornih točaka potrebno je prethodno izračunati kako bi se izbjegli previsni dijelovi i spriječila deformacija savijanja uzrokovana vlastitom težinom.
Pričvršćivanje također zahtijeva postupan postupak. Kada su granitne komponente spojene s metalnim bazama, vodećim tračnicama i sklopovima zračnih ležajeva, vijci se ne mogu zategnuti do punog momenta odjednom. Treba usvojiti dijagonalno postupno zatezanje, primjenjujući moment postupno uz kontinuirano praćenje promjena ravnosti. Metali i granit razlikuju se u karakteristikama toplinskog širenja. Kompenzacijske strukture potrebno je rezervirati u fazi projektiranja kako bi se spriječilo međusobno povlačenje između dva materijala pod utjecajem temperaturnih promjena, što nameće kontinuirano dodatno naprezanje granita. Zabranjeno je prisilno podizanje ili guranje granitnih referentnih dijelova radi poravnavanja montažnih rupa tijekom montaže, jer takvo grubo poravnavanje zaključava preostala naprezanja unutar kamena.
Zaštita okoliša tijekom montaže je neophodna. Čak i izvan metrološke prostorije s konstantnom temperaturom, zona montaže treba biti bez prašine kako bi se izbjeglo padanje ostataka brušenja i metalnih strugotina na referentne površine. Fleksibilne privjesnice moraju se koristiti s unaprijed dizajniranim točkama za podizanje tijekom rukovanja i dizanja; čelična užad ne smiju izravno dodirivati kamene površine kako bi se spriječilo krhotine i oštećenje rubova. Za granitne platforme koje zahtijevaju montažu modula zračnih ležajeva i optičkih komponenti, osoblje treba izbjegavati izravno hodanje po referentnim radnim površinama. Ako je pristup obavezan u radnim uvjetima, moraju se postaviti posebne zaštitne prostirke kako bi se rasporedila tjelesna težina i spriječilo lokalno preopterećenje. 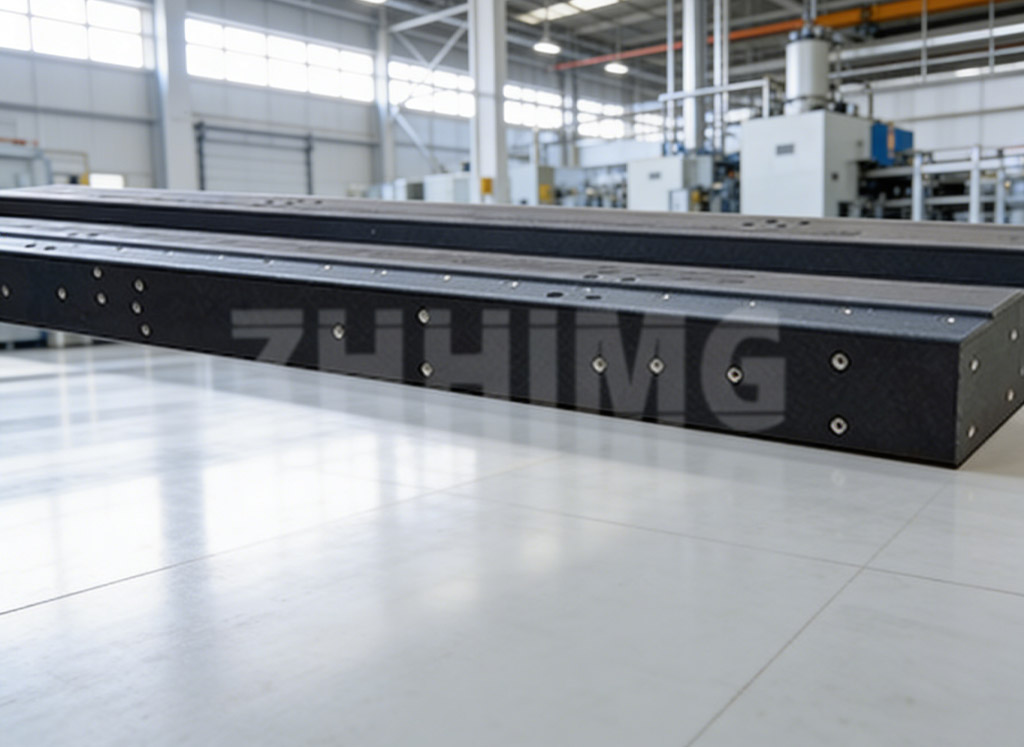
Završetak montaže ne znači trenutno puštanje u pogon. Mora se rezervirati faza mirovanja i ponovnog pregleda. Nakon što su svi spojnici potpuno pričvršćeni, sklop miruje neko vrijeme kako bi se oslobodio privremeni napon nastao tijekom montaže, nakon čega slijedi ponovno mjerenje ravnosti i pravocrtnosti pomoću visokopreciznih instrumenata. Ako se otkrije pomak točnosti, ne može se ispraviti prisilnim zatezanjem vijaka. Rastavljanje je potrebno kako bi se provjerili uvjeti podupiranja i prianjanja te ponovno prilagodila shema montaže. Mnogi kupci žure staviti opremu u pogon i preskaču mirovanje i ponovno testiranje. Deformacija referentne vrijednosti otkriva se tek tijekom potpunog puštanja stroja u pogon, što dovodi do izuzetno visokih troškova ponovne obrade.
Ukratko, temeljno načelo sastavljanja preciznih granitnih komponenti je minimiziranje utjecaja vanjskih sila i izbjegavanje uvođenja dodatnog naprezanja. Granit pruža izvanrednu dimenzijsku stabilnost samo kada je bez nerazumnih vanjskih sila i oštećenja tvrde površine. Od mirovanja na konstantnoj temperaturi i fleksibilnog podupiranja, do postupnog pričvršćivanja i ponovnog pregleda nakon završetka, svaki detalj sastavljanja štiti inherentnu visokopreciznu referentnu vrijednost kamena. Oslanjajući se na bogato iskustvo iz brojnih projekata, ZHHIMG pruža preporuke za sastavljanje prema crtežima opreme kupaca prije isporuke proizvoda, pomažući klijentima da očuvaju preciznost tijekom sastavljanja i jamče stabilan dugoročni rad kompletnih strojeva.
Vrijeme objave: 14. rujna 2026.