
U proizvodnji ultraprecizne opreme, mnogi pripisuju temeljnu točnost strojeva stabilnosti materijala i preciznosti obrade, a pritom zanemaruju odlučujući utjecaj „točnosti usklađivanja površina“ na ukupne performanse. Precizne granitne komponente služe kao ključne reference za vrhunsku poluvodičku, lasersku inspekcijsku i metrološku opremu. Osim inherentnih materijalnih prednosti niske deformacije i jakog prigušenja vibracija, one se uvelike oslanjaju na namjenske rafinirane procese obrade površine. Vrhunska tehnologija površine može temeljito riješiti skrivene probleme uobičajene u preciznoj montaži, kao što su virtualni kontakt, savijanje rubova, točke stezanja pod naponom i neravnomjerni razmaci u dosjedu, omogućujući visok stupanj usklađivanja između granitnih dijelova i cijele strukture stroja.
Uobičajena obrada kamena ima za cilj samo zadovoljavanje dimenzijskih tolerancija i postizanje sjajne površine, što ne može zadovoljiti logiku ultraprecizne montaže. Granitna površina nakon konvencionalnog brušenja može izgledati ravna golim okom, no ipak ima brojne neuređene tragove brušenja, mikroskopske valovitosti i zone koncentracije rubnog naprezanja na mikro razini. Takvi nedostaci ostaju nezapaženi u općoj mehaničkoj montaži. Međutim, kod nanoprecizne opreme, sitni razmaci izravno uzrokuju pomak sile stezanja, mikropodrhtavanje tijekom rada stroja, pomicanje referentne vrijednosti tijekom dugog vijeka trajanja i pogoršanje točnosti ponovljenog pozicioniranja. To objašnjava zašto mnogi jeftini granitni pribor zadovoljavaju dimenzijske zahtjeve, ali pružaju nestabilnu preciznost na stroju.
Osnovna logika ZHHIMG-ove usavršene tehnologije obrade površine više nije samo "zaglađivanje površine", već postizanje mehaničke ravnoteže cijele površine i geometrijskog podudaranja. Opremljena okruženjima za obradu s konstantnom temperaturom, konstantnom vlagom i prašinom te velikim visokopreciznim brusnim strojevima, naša je tvornica uspostavila sustav precizne obrade površine koji se razlikuje od uobičajenih industrijskih standarda. Umjesto masovnog brušenja velikom brzinom, usvajamo usavršeni proces niskobrzinskog, ujednačenog i ponovljenog poravnavanja kako bismo uklonili razlike u smjeru u uzorcima brušenja. To osigurava dosljednu mikro-ravnost na prednjoj i stražnjoj strani komponente, rubovima za spajanje sa četiri strane i referentnim ravninama za montažu, temeljno uklanjajući nedostatke u montaži poput djelomičnog virtualnog kontakta i lokalnog tvrdog kontakta.
Ciljajući česte bolne točke pri montaži granita, uključujući urušavanje ruba, koncentraciju rubnog naprezanja i deformaciju oko rupa, primjenjujemo ekskluzivne lokalne procese profiliranja. Nakon rezanja i grube obrade, rubovi kamena imaju tendenciju razvoja skrivenih mikropukotina i akumuliranog naprezanja. Bez rafinirane obrade, naprezanje će se postupno oslobađati nakon montaže i stezanja te uzrokovati mikrodeformacije površina za spajanje. Visokoprecizna završna obrada površine, izravnavanje za ublažavanje naprezanja i glatka obrada prijelaza kutova održavaju svaku točku montaže, zonu spajanja i spojnu čeonu površinu u stabilnom i ujednačenom mehaničkom stanju, osiguravajući ravnomjernu raspodjelu sile, čvrsto spajanje i nulti zaostali napon tijekom montaže. potpuni kontakt površine. Za konvencionalno obrađeni kamen, stvarno efektivno područje spajanja nakon montaže je manje od 70%. Preostali razmaci postaju opasnosti za prijenos vibracija, nakupljanje prašine i toplinsku deformaciju. Za referentne granitne dijelove nakon rafinirane obrade, efektivno područje spajanja značajno se povećava. Sastavljena konstrukcija stroja postaje kompaktnija s ujednačenom krutošću, bez rezonancije i pomicanja tijekom rada velikom brzinom, pružajući stabilne podatke pozicioniranja i inspekcije. 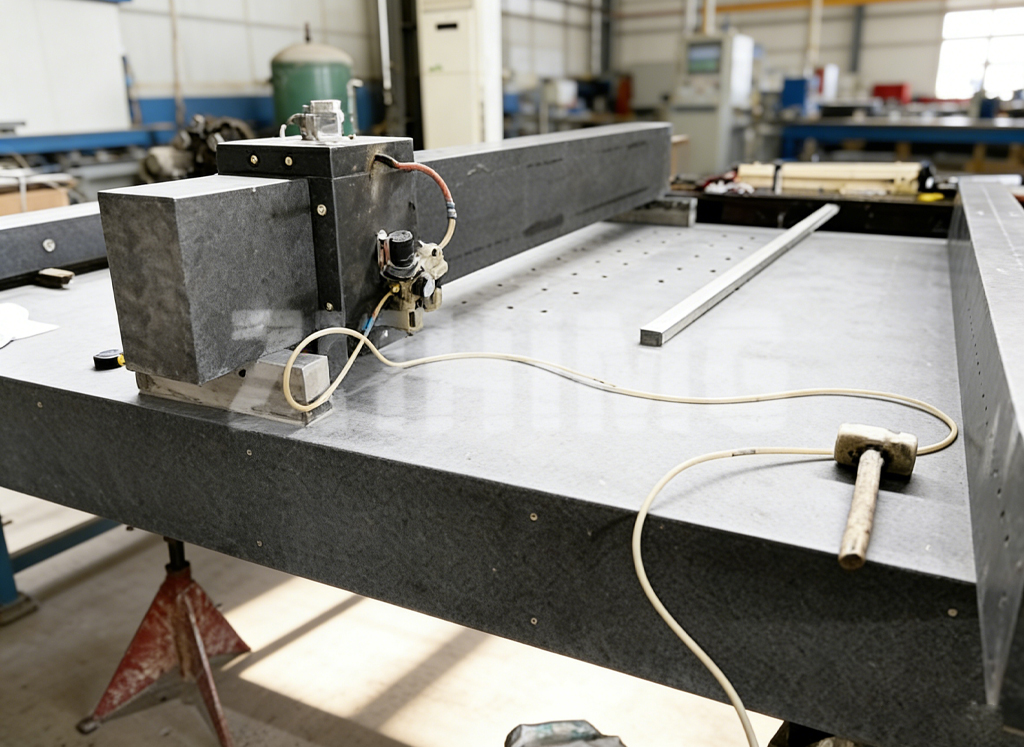
Prednosti ove tehnologije posebno su istaknute kod ekstra dugih i ekstra širokih granitnih strojnih postolja i portalnih greda. Kamen velikih dimenzija sklon je neravnomjernoj teksturi obrade, deformaciji raspona i nedosljednom prianjanju između dva kraja. Koristeći veliku tonažu, kapacitet preciznog brušenja velikih dimenzija zajedno s ručnom nano-razmjernom završnom obradom, ZHHIMG provodi zonsko niveliranje i kalibraciju punog raspona za komponente velikog raspona. To jamči dosljedne performanse prianjanja ekstra dugih obratka i izbjegava uobičajeni industrijski nedostatak "šuplje sredine i čvrstog kontakta na oba kraja" za velike dijelove.
Iz perspektive krajnjeg korisnika, vrhunska površinska obrada ne samo da poboljšava kvalitetu montaže i preciznost ugradnje, već i izravno smanjuje poteškoće puštanja opreme u pogon, učestalost ponovne kalibracije i troškove održavanja. Granitne strukture s ujednačenim ugradnjom i stabilnim naprezanjem mogu dugo zadržati izvornu točnost stroja, zadovoljavajući stroge dugoročne radne zahtjeve u čistim sobama za poluvodiče, visokofrekventnoj laserskoj obradi i scenarijima precizne metrološke inspekcije.
Ukratko, gornja granica točnosti montaže preciznih granitnih dijelova određena je profinjenim površinskim procesima. Sirovine definiraju stabilnost, dok površinska obrada određuje kompatibilnost montaže i dugoročnu ukupnu preciznost stroja. S diferenciranim sustavom precizne površinske obrade, ZHHIMG rješava razne skrivene nedostatke montaže običnog kamena i pruža pouzdanija granitna referentna rješenja za globalnu ultrapreciznu opremu s višim standardima pristajanja.
Vrijeme objave: 14. rujna 2026.