
Dugoročna preciznost gotovog granitnog ležaja alatnog stroja uvelike je određena u trenutku odabira sirovog kamenog blanksa. Mnogi projekti pate od preciznog pomaka, lokalne deformacije ili čak iznenadnog pucanja tijekom obrade u kasnijoj fazi. Osnovni uzrok često nije proces lepanja, već neadekvatan pregled tijekom odabira blanksa. Mnogi kupci jednostavno ocjenjuju kamen po boji površine, dok previđaju skrivene pokazatelje poput unutarnjeg mineralnog sastava, mikropukotina i stanja naprezanja. Nedostaci se otkrivaju tek u fazi završne obrade, što rezultira skupim kašnjenjima i gubitkom materijala. Proizvodnja granitnih ležajeva alatnih strojeva zahtijeva kompletan skup kriterija za procjenu odabira blanksa, koji obuhvaća probir izvora rude, otkrivanje unutarnjih nedostataka i ispitivanja uzorkovanja fizičkih svojstava.
Izvor rude služi kao prva kontrolna točka za kvalitetu poluproizvoda. Nisu svi crni graniti prikladni za izradu ultrapreciznih ležajeva alatnih strojeva. Stijene iz različitih vena uvelike se razlikuju u omjeru mineralnih čestica i sadržaju nečistoća. Neka rudna tijela sadrže visoke udjele tinjca i feldspata, što materijal čini relativno mekim sa slabom silom vezivanja između unutarnjih kristala. Takav materijal ima tendenciju odbacivanja zrna tijekom obrade. Pod dugotrajnim fluktuacijama temperature radionice i mikrovibracijama, hrapavost njegove površine će se kontinuirano pogoršavati. ZHHIMG selektivno nabavlja crni granit visoke gustoće iz stabilnih rudnih vena. Stijena je gusta i ujednačena s razumnim udjelom kvarca i čvrsto isprepletenim mineralnim kristalima. To poluproizvodu daje inherentno nisko toplinsko širenje i visoku krutost, eliminirajući rizike preciznosti uzrokovane nehomogenošću materijala od samog početka.
Vizualnim pregledom mogu se uočiti samo očiti površinski nedostaci i ne mogu se identificirati skriveni unutarnji problemi unutar kamena. Nevidljive unutarnje mikropukotine, međuslojevi i šupljine predstavljaju najveće opasnosti za dijelove. Ovi nedostaci su duboko zakopani u kamenu i ostaju neotkriveni u početnoj fazi rezanja. Međutim, pukotine će se postupno širiti tijekom naknadnog piljenja, grubog brušenja, kao i dugotrajnog mehaničkog opterećenja i ciklusa izmjenične temperature alatnih strojeva, izravno oštećujući referencu kreveta. Nakon što dijelovi stignu u našu tvornicu, provodimo skeniranje cijelog područja svakog grubog bloka ultrazvučnom detekcijom nedostataka kako bismo u potpunosti označili položaje unutarnjih pukotina i heterogenih međuslojeva. Dijelovi s prodirućim pukotinama ili velikim labavim međuslojevima izravno se odbacuju. Za manje lokalne nedostatke procjenjujemo nalaze li se u zonama nosivih naprezanja ili referentnim radnim površinama kreveta kako bismo odlučili hoćemo li ukloniti dio s nedostatkom ili odbaciti cijeli dio.
Ispitivanje fizičkih svojstava uzorkovanja čini srž odabira blanka. Gustoća, koeficijent toplinskog širenja i modul elastičnosti mogu varirati u različitim područjima jednog grubog bloka. Procjena kvalitete materijala samo na temelju izvješća o seriji rude nije dovoljna. ZHHIMG uzima uzorke s neobrađenih rezerviranih područja blanka za ispitivanja fizičkih svojstava, fokusirajući se na ključne pokazatelje, uključujući gustoću (približno 3100 kg/m³), koeficijent toplinskog širenja, apsorpciju vode i modul elastičnosti. Apsorpcija vode zaslužuje posebnu pozornost. Kamen s visokom apsorpcijom vode ima obilne pore. Polako upija i otpušta vlagu s promjenom vlažnosti okoline, što dovodi do postupnog širenja i skupljanja volumena i izaziva referentni pomak. Samo blankovi sa stabilnim i kvalificiranim fizičkim parametrima mogu se nastaviti s rezanjem.
Unutarnje naprezanje blankova se lako zanemaruje. Prirodni granit se formira pod pritiskom podzemnih slojeva. Rudarstvo i piljenje oslobađaju izvorno geonaprezanje i ostavljaju zaostala naprezanja unutar blanka. Ako blank ne prođe dovoljan tretman starenja, naprezanje će se preraspodijeliti nakon značajnog uklanjanja materijala pri gruboj obradi. To uzrokuje sporu deformaciju savijanja komponente i brzo poništava ravnost postignutu prethodnim preklapanjem. ZHHIMG primjenjuje produljeno prirodno starenje na odabrane blanke kako bi se oslobodilo zaostalo unutarnje naprezanje, nakon čega slijedi sekundarni ponovni pregled. Ciklus starenja se sukladno tome produžuje za blanke velike tonaže teških strojnih kreveta, osiguravajući da nema spontane deformacije nakon završne obrade.
Geometrija blanka i planiranje dodataka za obradu također su potporne točke u odabiru materijala. Prilikom dimenzioniranja grubih blokova, mora se rezervirati razuman dodatak za obradu kako bi se uzeo u obzir gubitak materijala rezanjem, grubim brušenjem, starenjem i finim preklapanjem. Nedovoljan dodatak znači da će cijeli blank biti odbačen nakon što se tijekom grube obrade pronađu skriveni nedostaci. Prekomjerni dodatak povećava troškove obrade i cikluse otpuštanja naprezanja. Osim toga, moraju se izbjegavati istrošeni vanjski slojevi grubih blokova. Površinski sloj rudnih tijela labavi se dugotrajnom erozijom u okolišu i nikada se ne smije koristiti kao referentna radna površina strojnih kreveta. 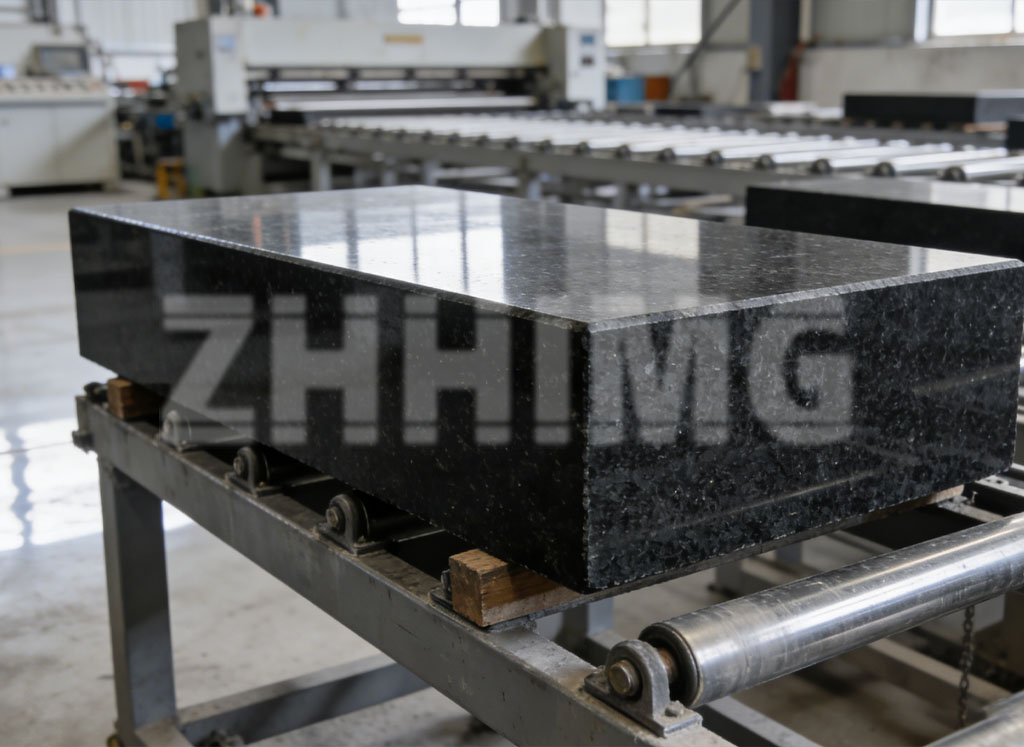
Mnogi kupci upadaju u uobičajenu zabludu: fokusiraju se isključivo na tvrdoću izradaka. Iako je tvrdoća važna, izradaci za ležajeve alatnih strojeva zahtijevaju uravnotežene performanse svih fizičkih pokazatelja. Kamen s visokom tvrdoćom, ali slabom toplinskom stabilnošću i obilnim unutarnjim pukotinama još uvijek nije prikladan kao osnova za preciznu opremu. Srž odabira materijala leži u sveobuhvatnim performansama: homogeni materijal, nisko zaostalo naprezanje, nisko toplinsko širenje i visoko prigušenje, a ne ekstremna vrijednost jednog parametra.
Oslanjajući se na dugogodišnje iskustvo u proizvodnji ultrapreciznih komponenti, ZHHIMG je uspostavio cjeloviti sustav procjene blankova. Kvalificirani granitni blankovi za postolja alatnih strojeva, okvire portala i inspekcijske platforme provjeravaju se korak po korak kroz odabir izvora rude, ultrazvučno otkrivanje nedostataka, fizičko uzorkovanje i starenje pod naponom. Osim granita, možemo usporediti alternativne osnovne materijale poput mineralnih odljevaka i UHPC-a prema uvjetima rada projekta te preporučiti najprikladnije rješenje osnovnog materijala za kupce.
Odabir izrezaka za granitne ležajeve alatnih strojeva ne ovisi samo o izgledu, već i o nevidljivoj unutarnjoj kvaliteti. Strogo prosijavanje izrezaka može uvelike smanjiti rizik od otpada u naknadnoj obradi i jamčiti stabilne geometrijske kriterije gotovih ležajeva tijekom mnogo godina korištenja. Djeluje kao preduvjet za dugotrajan visokoprecizan rad opreme.
Vrijeme objave: 17. rujna 2026.